

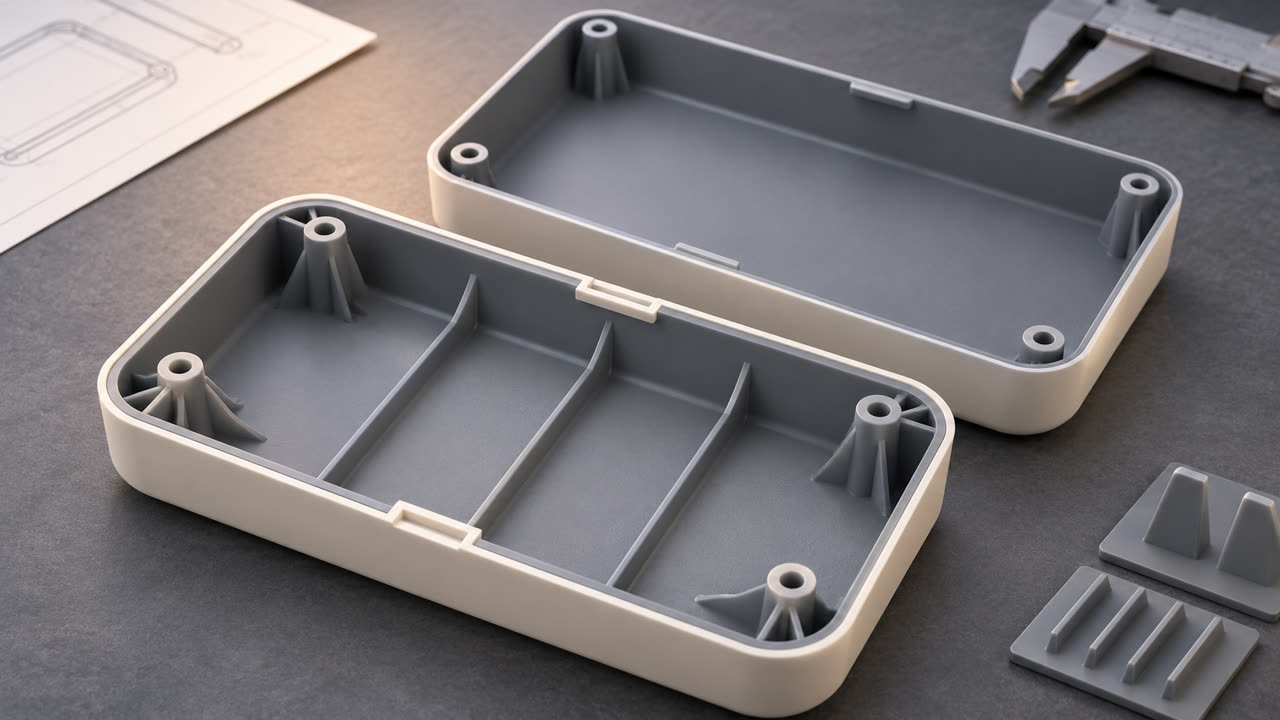
封面为 AI 概念示意。
塑料外壳开模前要确认什么
开模前先确认壳体的装配基准、分型与脱模方向、壁厚过渡,以及接口和紧固件的公差。把 PCB、真实连接器、按键、密封件和工具一起放进装配评审。只看外观手板,容易漏掉插头进不去、螺丝柱离外观面太近、背盖维修后无法恢复密封等问题。DFM 是面向制造的设计评审,最好在分件阶段就做,等到外观签样后再挪分型线,代价通常更高。
用装配顺序决定分件
从维修中最常做的一个动作倒推。换电池是否需要拆掉主板?接口插拔产生的力通过壳体支架还是 PCB 焊点传递?配合面的定位究竟由止口、定位销还是螺钉承担?螺钉的主要作用通常是夹紧,在重复拆装中依靠螺钉孔间隙定位,接缝和按键偏移都会变得难控制。先画出基准和约束,再布置装饰线和接缝。外观面、手持面、密封面和检修面需要有清晰优先级。
| 结构决策 | 需要查看的证据 | 典型返工 |
|---|---|---|
| 上下壳分型 | 脱模分析、装配方向、外观限样 | 分型穿过高光面或接口区域 |
| 主板定位 | 实物外形、插头包络、固定公差 | 多点刚性约束造成顶板和插偏 |
| 螺丝与卡扣 | 工具路径、装拆次数、夹紧位置 | 有孔却下不了螺丝刀 |
| 开孔与挡水 | 连接器受力、防护边界、滴水路径 | 壳体有胶圈,接口却直接进水 |
| 外观纹理 | 供应商纹理样板与脱模确认 | 擦白、拉伤或合模线显眼 |
壁厚、加强筋与拔模怎样联动
壁厚先按树脂和零件尺寸选择相对均匀的起点,再用圆角和渐变连接不同截面。局部承载不够,可以比较改变截面、加筋、增加受力路径或布置金属嵌件。直接把整片加厚会增加材料和冷却时间,也可能让接缝翘曲。筋位的根部容易形成厚料区,外表可能出现缩痕。Protolabs 将筋根厚度约为邻近壁厚的 40% 至 60% 作为一般起点,实际取值还要结合树脂、纹理、进胶和受力复核。Protolabs 注塑 DFM 指南
先决定每个面的抽出方向,再检查负拔模、深腔、反扣和纹理。侧抽可以解决部分横孔与倒扣,也会增加模具动作和维护点。可拆侧盖、分体压条和贯穿的分型孔有时能减少侧抽,同时改变防护和外观。拔模角应由模具供应商按深度、纹理、材料和顶出条件确认,并回查 PCB 边缘及连接器净空是否被斜面吃掉。Protolabs 拔模设计资料
如何从手板过渡到试模
打印件适合验证手感、姿态和空间,CNC 件适合确认部分刚性、基准和装配。卡扣回弹、成型缩水、批次翘曲和嵌件拉拔应使用代表性材料与工艺另行测量。先试装几套零件的交叉组合,避免单套修配掩盖公差问题。试模还要记录浇口、顶针、熔接线与关键尺寸,记录测量时的放置状态和环境。若调整成型参数才能勉强消除某种缺陷,应看可用工艺窗口是否足够宽,再决定改结构还是改工艺。
| 阶段 | 建议交付 | 放行问题 |
|---|---|---|
| 方案与手板 | 布局、基准、装配顺序、实物接口试配 | 用户和维修人员能按预期操作吗 |
| 开模评审 | 关键尺寸、材料、分型、浇口和外观限样 | 功能面和外观面发生冲突时怎么取舍 |
| 试模与试装 | 样件、测量记录、交叉装配、问题清单 | 材料与工艺波动是否仍允许装配 |
| 小批验证 | 装配工时、检验方法、版本记录 | 能否稳定复现合格结果 |
一个接口开孔怎样避免多次改模
假设壳体开口与插头护套之间每侧只有零点三毫米余量。板位可能偏移零点二毫米,开口相对基准还可能偏移零点二毫米。按最坏方向相加,零点四毫米已超过余量,单件手板装得进去并不能说明批量能装。可先统一板和壳体的定位基准,再决定放宽开口还是给支架留浮动量。若开口承担防护或露在外观面,还需要实物做插拔、侧拉和间隙复查。这个示例用来展示核算步骤,实际公差取决于供应商工艺和配合要求。
准备委托产品结构设计时,可以请供应商针对一个关键接口提交剖面、公差链和实物试装计划。相比只收整机渲染图,这些材料可以更早发现分件和定位冲突,也能明确后续模具报价是否需要侧抽、嵌件或特别检具。
客户常问
壳体图只有 STEP,能直接报价吗?
可先评估体量和工艺。要比较可执行的报价,通常还需要年用量、外观要求、树脂倾向、接口、密封和关键尺寸,尤其要明确模具、试模和样件是否都在交付范围内。
卡扣和螺丝哪种更适合?
卡扣可减少装配动作,螺丝便于提供可控夹紧并支持维修。经常开启、需要压紧密封或承受反复载荷的壳体,应优先验证夹紧力和耐久。也可以用卡扣定位、螺钉夹紧。
有外观图、主板 STEP 或旧壳体的团队,可以带上计划数量、使用环境、装拆频率与必须保留的接口,让初拓先评估分件、手板和开模之间的改动量。延伸阅读见便携仪器外壳结构开发方案。联系初拓科技
近期评论