

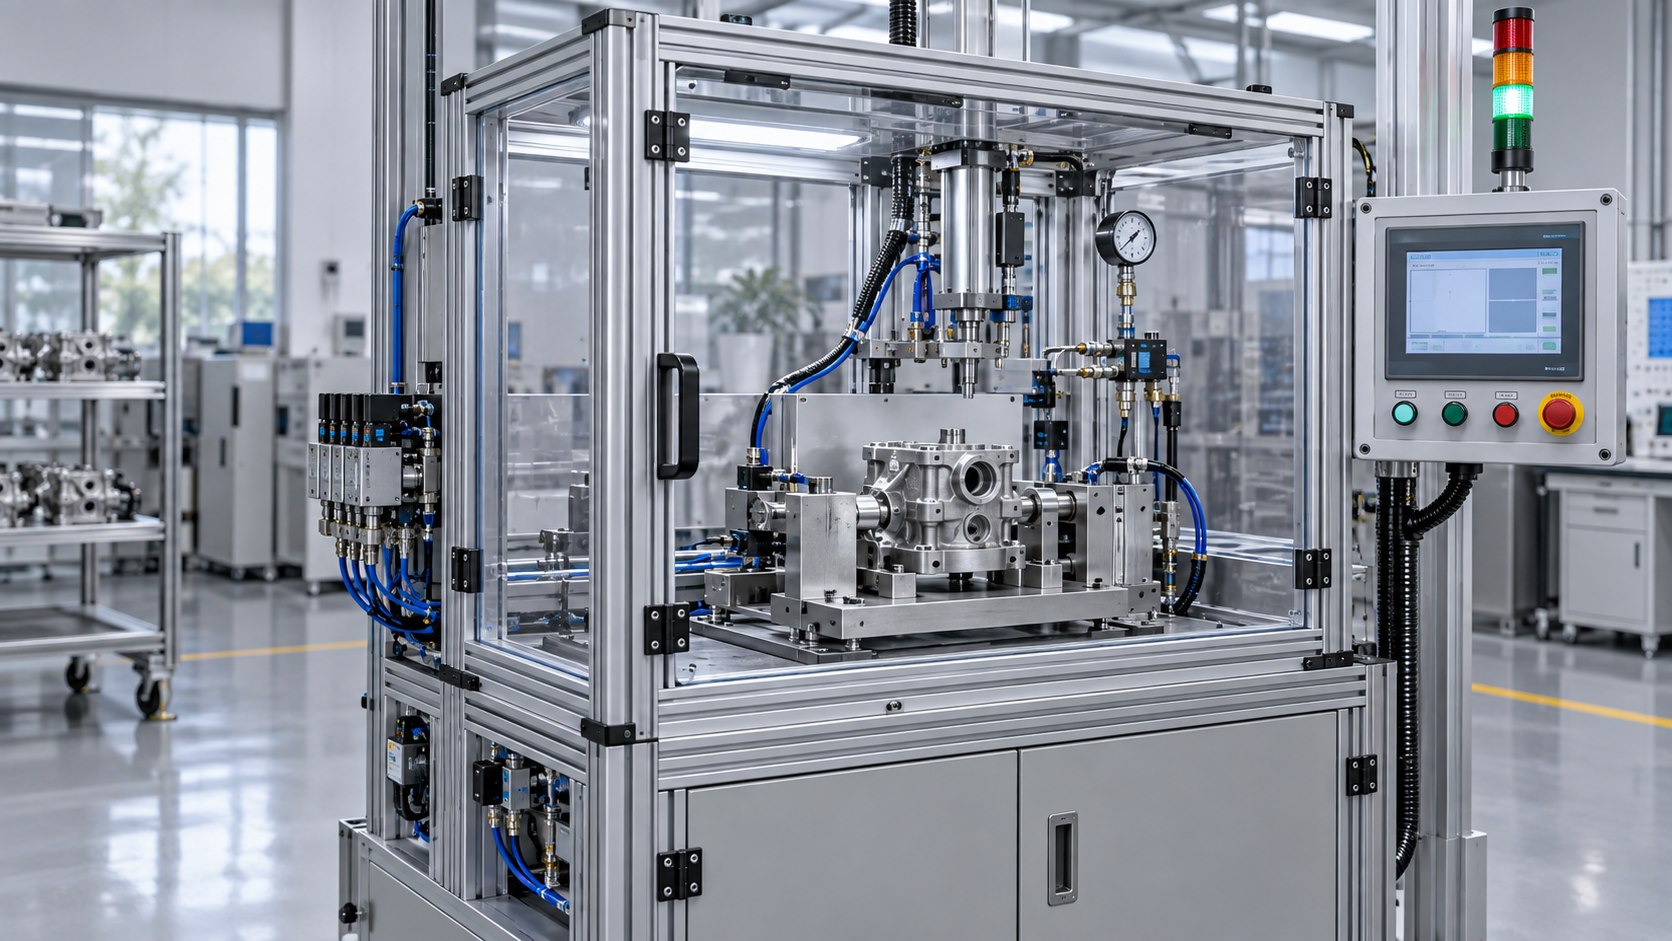
本文基于工业检测设备经验做公开化技术整理。客户身份、产品图纸、真实检测阈值、报价、供应链和现场信息均已移除,参数按常见工程范围泛化。内容用于说明同类设备从需求冻结到验收的技术路径,不代表某个客户项目的完整交付记录。
1. 项目背景与需求回顾
气密检测台用于判断壳体、阀体、管路和密封组件是否存在超过允许值的泄漏。真正影响设备结果的并不只是传感器精度,还包括工件温度、夹具变形、封堵材料、充气容积、稳压时间、环境压力、气源含水量和操作顺序。若只把压力表接到工件上做压降判断,设备很容易出现同一件产品重复测试结果漂移、换班后阈值失效或夹具泄漏被误判为产品泄漏。
本方案将设备定义为独立安全工位:扫码读取型号,确认工件到位,自动夹紧并封堵接口,完成充气、稳压、检测、排气和判定,保存曲线与过程参数,并向 MES 上传结构化结果。设备既可采用压降法,也可配置直压式泄漏仪、质量流量计或差压比较法。方法在 POC 阶段按允许泄漏量、测试压力、腔体容积和节拍确定,不能只凭传感器量程选择。
2. 需求工程化整理
| 需求维度 | 需要冻结的内容 | 对方案的影响 |
|---|---|---|
| 工件 | 材料、容积、接口、密封面、允许变形 | 夹具结构、封堵方式和稳压时间 |
| 工艺 | 测试压力、允许泄漏量、节拍、判定规则 | 传感器量程、检测方法和采样时间 |
| 产线 | 上下料方式、扫码、MES、换型频率 | 工位布局、配方管理和接口协议 |
| 环境 | 温湿度、气源质量、振动、班次 | 温度补偿、过滤干燥和校准频率 |
| 安全 | 最大压力、开门条件、残压、误装 | 防护罩、泄压回路和联锁等级 |
需求冻结时建立“产品泄漏”和“设备本底泄漏”两条边界。空夹具、标准件、合格件与已知漏孔件分别测试,记录压力曲线与重复性。对于塑料薄壁件,充气过程可能引起弹性变形,表现为持续压降;这类工件需要延长稳压或改用差压/流量方法。对于多腔体产品,应明确腔体是否串漏以及检测顺序,避免只测外漏而遗漏内漏。
3. 技术指标与判定边界
| 项目 | 方案范围 | 验证方式 |
|---|---|---|
| 测试压力 | 低压至中压气密场景,按产品工艺冻结 | 经校准压力表比对 |
| 压力采样 | 24 bit ADC 或工业变送器,采样周期可配置 | 零点、满量程和长期漂移测试 |
| 泄漏判定 | 压降、差压或流量阈值,支持温度补偿 | 标准漏孔与盲件重复测试 |
| 重复性 | 同一标准件连续测试 30 次 | 统计均值、极差和标准差 |
| 节拍 | 由充气、稳压、检测、排气共同构成 | 按真实工件连续运行 |
| 追溯 | SN、配方、曲线、结果、版本和故障码 | 按 SN 检索并导出记录 |
公开方案不承诺固定泄漏率或节拍。最终阈值必须以工件容积、材料、试验温度和客户认可的合格/不合格样本为依据。设备不替代压力容器法规检测;高压、可燃介质、氧气或危险气体场景需要重新进行风险评估和专用元件选型。
4. 系统总体架构
flowchart TD

  MES["MES/工单系统"] --> IPC["HMI与数据服务"]

  IPC --> PLC["PLC流程控制"]

  PLC --> FIX["夹紧与封堵"]

  PLC --> GAS["阀岛与调压气路"]

  SENSOR["压力/流量/温度"] --> PLC

  SAFE["急停/门禁/残压"] --> SAFETY["安全回路"]

  SAFETY --> GAS

  PLC --> TRACE["曲线与结果记录"]

  TRACE --> MES
系统分为机械夹具、气路测量、控制执行、安全保护和数据追溯五层。PLC负责实时流程、互锁、阀动作和超时;HMI负责配方、权限、趋势图、标定和记录查询;专用泄漏仪存在时,PLC通过以太网或串口读取检测结果,不在 HMI 中重复实现仪表内部算法。安全回路独立切断充气阀并打开受控泄压路径,软件失联时仍能释放危险能量。
5. 机械夹具与气路设计
机架采用铝型材或焊接钢架,工作台面使用 10–20 mm 铝板或钢板作为装配基准。夹具以定位销、支撑面和防呆块限定工件自由度,夹紧力作用在结构加强区域,不把密封面压变形。封堵头根据接口使用锥面密封、端面 O 形圈、膨胀塞或定制快插结构;易损密封件从正面可更换,并用寿命计数提示维护。
| 模块 | 方案配置 | 设计关注点 |
|---|---|---|
| 定位底座 | 硬质阳极铝板、定位销、可换托块 | 重复装夹与换型基准 |
| 封堵机构 | 导向气缸或电缸、浮动接头、密封头 | 同轴度、侧向力和密封寿命 |
| 防护 | 透明 PC 门、金属框、门锁开关 | 抗冲击、可视性和维护空间 |
| 气路 | 过滤减压、比例阀、截止阀、排气阀 | 清洁度、死体积和泄漏等级 |
| 基准件 | 盲件、标准漏孔件、检具 | 班前点检和量值确认 |
气源入口配置过滤器、减压阀、压力开关和手动截止阀。测试支路依次布置精密调压或比例阀、充气阀、隔离阀、传感器和排气阀,接头数量尽量少,软管长度保持稳定。传感器靠近被测腔体安装,排气口增加消音器并朝安全方向。气路装配后先做设备自身保压,确认阀体、接头和封堵头的本底泄漏低于检测下限。
6. 电气、传感器与IO
控制系统采用 24 VDC PLC、隔离模拟量模块和工业触摸屏。压力变送器可选 4–20 mA 或 0–10 V,微小压差场景使用差压传感器或专用泄漏仪。温度探头靠近工件与气路安装,用于判断热漂移,不把补偿算法当作掩盖工艺波动的工具。比例阀、排气阀和夹紧阀分路保护;安全继电器接收急停与门锁信号。
| 点位 | 类型 | 作用 | 异常动作 |
|---|---|---|---|
| 工件到位 | DI | 确认产品放置正确 | 禁止夹紧与充气 |
| 夹紧到位 | DI | 确认气缸/电缸到位 | 超时释放并报警 |
| 安全门 | 安全DI | 确认防护门关闭 | 切断充气并受控排气 |
| 入口压力 | AI/DI | 判断气源是否稳定 | 暂停测试,不生成误判 |
| 测试压力 | AI | 采集压力曲线 | 越界立即关闭充气 |
| 充气/隔离/排气 | DO | 切换气路状态 | 默认失电进入安全状态 |
| 标准漏孔切换 | DO/手动 | 执行量值点检 | 点检失败锁定自动模式 |
电柜内强弱电分槽,模拟量屏蔽层按设计单端接地。阀线圈配置浪涌吸收,传感器支路使用独立熔断或电子保护。设备断电后排气阀的安全位置由风险分析确定:多数低压空气工位采用失电排气,高压或特殊介质则需要双阀隔离和专用泄放回路。
7. 软件、状态机与协议
stateDiagram-v2

  [*] --> SelfCheck

  SelfCheck --> Idle: ready

  Idle --> Load: scan_ok

  Load --> Clamp: part_present

  Clamp --> Fill: interlock_ok

  Fill --> Stabilize: pressure_reached

  Stabilize --> Measure: stable

  Measure --> Exhaust: result_ready

  Exhaust --> Unclamp: residual_safe

  Unclamp --> Idle: part_removed

  Fill --> Fault: pressure_abnormal

  Measure --> Fault: sensor_or_leak_error

  Fault --> Exhaust: safe_release

  Exhaust --> Idle: reset
配方包含产品号、目标压力、充气上限、稳压时间、检测时间、判定阈值、温度范围、重试次数和夹具编号。配方发布采用版本号和权限审核,操作员不能直接修改关键阈值。每次测试保存原始采样、滤波后曲线和判定依据;若气源不稳、门被打开或传感器掉线,本次结果标记为 ABORT,不计为产品 NG。
| 接口 | 物理层/参数 | 数据内容 | 异常策略 |
|---|---|---|---|
| 压力变送器 | 4–20mA/0–10V | 压力与诊断状态 | 断线或越界停机 |
| 泄漏仪 | RS485 115200 8N1 或以太网 | 配方、启动、结果、曲线 | 超时一次重连,禁止重复启动 |
| PLC-HMI | 工业以太网 | 状态、参数、报警和趋势 | 心跳丢失保持安全流程 |
| MES | HTTPS REST/数据库中间表 | SN、结果、过程数据、版本 | 本地缓存,恢复后补传 |
{

  "station_id": "LEAK_TEST_01",

  "serial_no": "SAMPLE-20260916-001",

  "recipe_id": "HOUSING_A_V3",

  "method": "pressure_decay",

  "test_pressure_kpa": 80.0,

  "stabilize_ms": 5000,

  "measure_ms": 8000,

  "pressure_drop_pa": 36,

  "temperature_c": 24.6,

  "result": "PASS",

  "software_version": "1.3.0"

}
8. 校准、测试与验收
检测台建立三级点检:开机自检确认传感器、阀和门锁;班前用盲件与标准漏孔确认零点和灵敏度;周期校准由可追溯标准器完成。标准漏孔也受温度、压力和污染影响,保存时加防尘帽并记录编号和有效期。校准系数、操作者、时间与修改前后值写入审计日志。
| 验收项 | 方法 | 记录 | 通过边界 |
|---|---|---|---|
| 夹具本底 | 盲件连续测试 | 曲线、压降、极差 | 低于工艺检测下限并稳定 |
| 检测能力 | 多档标准漏孔测试 | 实测值与标称值 | 能区分合格与临界不合格 |
| 重复性 | 同一工件30次装夹 | 均值、标准差、装夹编号 | 分布不跨越双方确认边界 |
| 温漂 | 冷热工件及环境变化 | 温度与结果关联 | 补偿或等待策略有效 |
| 安全 | 开门、急停、断气、断电 | 阀状态和残余压力 | 危险输出关闭且可控泄压 |
| 追溯 | 按SN查询与断网补传 | 原始记录和接口回执 | 无重复、无关键数据丢失 |
9. 周期、人员与交付物
| 阶段 | 参考周期 | 主要工作 | 输出 |
|---|---|---|---|
| 需求与POC | 1–2周 | 样件分析、方法选择、标准漏孔试验 | 需求冻结、检测能力报告 |
| EVT | 3–5周 | 夹具、气路、电控、软件和初版配方 | EVT设备、图纸、程序 |
| DVT | 2–3周 | 重复性、温漂、安全与MES联调 | DVT报告、问题闭环 |
| 试生产 | 1–2周 | 现场节拍、点检、培训和备件 | 验收记录、维护手册 |
| 角色 | 配置 | 职责 | |
| --- | ---: | --- | |
| 项目经理 | 1 | 需求、计划、风险和验收闭环 | |
| 机械工程师 | 1 | 夹具、封堵、防护和维护结构 | |
| 电气/自动化 | 1 | 气路、PLC、IO与安全回路 | |
| 软件工程师 | 1 | HMI、曲线、配方、MES和追溯 | |
| 测试工程师 | 1 | 标准件、重复性、异常和报告 |
交付物包括需求规格、总体方案、机械图、电气图、气路图、IO表、PLC/HMI程序、接口协议、配方基线、校准说明、测试记录、故障码表、备件清单和维护手册。源文件交付边界按项目合同确认,公开文章不包含完整 BOM、图纸和生产程序。
10. 风险、维护与产品化
| 风险 | 后果 | 验证方法 | 控制策略 |
|---|---|---|---|
| 工件温差 | 热胀冷缩造成假压降 | 冷热样本对比 | 温度窗口与预稳定 |
| 密封件磨损 | 本底泄漏持续上升 | 寿命循环与盲件点检 | 快换密封和次数维护 |
| 夹具变形 | 容积变化、结果漂移 | 不同夹紧力重复测试 | 限力与刚度优化 |
| 气源波动 | 充气超时或测量不稳 | 压力扰动注入 | 储气、精密调压与预检 |
| 阈值管理失控 | 误放行或误报废 | 权限和版本审计 | 配方审批与回滚 |
产品化版本可扩展多工位并行、自动上下料、二维码换型、主从标准件自检、统计过程控制和远程诊断。多工位不是简单复制阀路:各腔体需要独立隔离和传感,避免某一路泄漏影响其他通道。长期运行以本底趋势、密封件次数、阀动作次数和传感器漂移作为预防性维护依据,使设备从“能判定”提升到“结果可解释、量值可追溯、异常可恢复”。
近期评论