

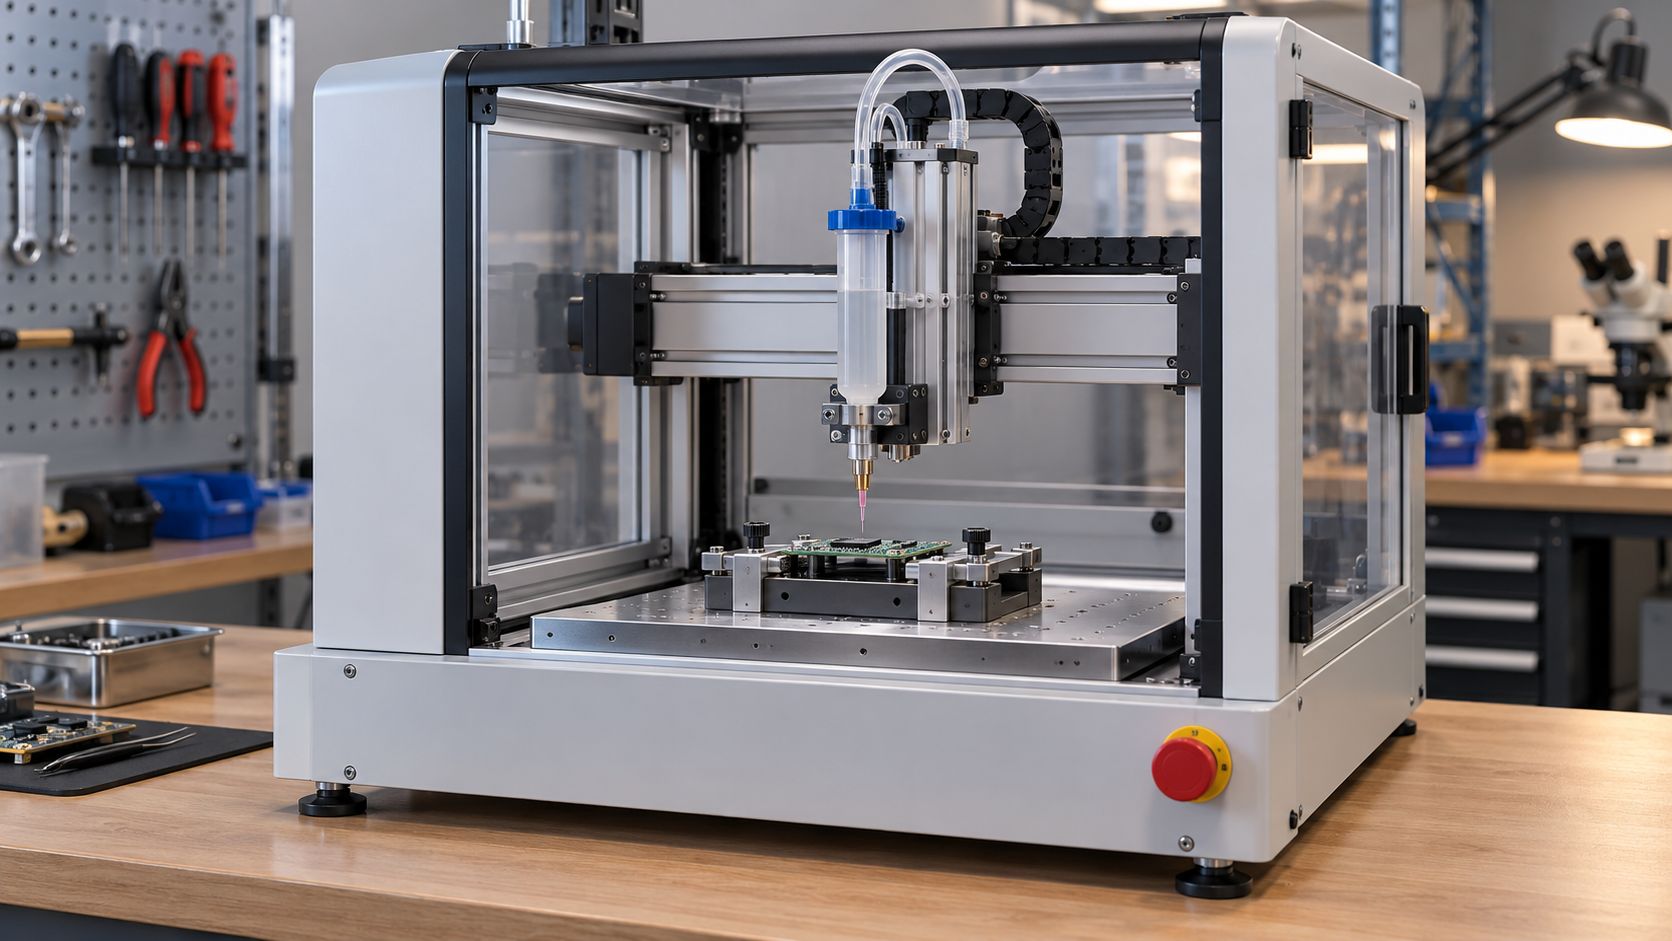
本文为通用工程参考方案,不对应特定客户项目,不代表已交付设备或实测精度。参数、材料适配和周期均需样机验证后冻结。封面为 AI 概念示意。
1. 从一滴胶到完整工艺
小型点胶机把供胶、运动与零件定位组合起来,完成点涂、线涂和区域填充。看见针头沿轨迹移动,只能说明动作基本可用;真正的工艺结果还受到胶体黏度、温度、针头、供胶压力、开阀时序、针尖高度以及零件表面状态影响。设备开发需要把运动误差与胶量波动分开识别,避免在出现拉丝时一味修改电机参数。
本方案面向室内小零件工艺验证,采用成熟三轴平台、可更换点胶阀、受控供胶单元与本地控制软件。首期围绕一类代表胶材和有限零件族建立工艺窗口,再增加材料和夹具。双组分混配、加热熔胶、喷射阀高速飞点、危险溶剂环境和正式洁净生产线不属于默认配置,不以通用点胶架构替代相应专项设计。
2. 需求与验收边界
需求拆解
| 需求 | 实施方式 | 检查口径 |
|---|---|---|
| 不同零件可装夹 | 可换定位治具与配方绑定 | 更换后零点与高度可恢复 |
| 点和线稳定输出 | 阀时序、供胶与运动联动 | 重量、形态及位置分别统计 |
| 针头可维护 | 可重复安装与标定入口 | 换针后重新确认偏置 |
| 配方可追溯 | 版本、权限与任务记录 | 记录实际执行参数 |
| 异常不继续加工 | 缺料、气源和运动状态监测 | 可控停止并保留工件状态 |
样机指标
| 项目 | 参考设计范围 | 冻结依据 |
|---|---|---|
| 工作空间 | 桌面级三轴,行程按治具确定 | 零件、阀体和维护包络 |
| 工艺对象 | 一种胶材、两类以内代表零件 | 黏度、适用时间和表面条件 |
| 供胶形式 | 压力时间型或容积型阀控 | 胶材特性与胶量稳定性试验 |
| 轨迹类型 | 点、直线、圆弧及组合路径 | 控制器插补与工艺时序 |
| 精度 | 重复定位与胶点结果分项确定 | 满载、热态和实际胶材测量 |
| 操作模式 | 自动加工、标定、检修分权 | 模式与联锁策略评审 |
3. 总体架构
flowchart TD

 A[零件与治具] --> B[三轴运动平台]

 C[供胶与点胶阀] --> A

 D[运动控制器] --> B

 D --> C

 E[气源与阀状态] --> D

 F[防护与联锁] --> D

 G[本地上位机] --> D

 G --> H[配方与质量记录]
运动控制器负责实时位置与阀动作,上位机负责工艺编辑、参数校验和任务管理。图形预览不能作为运动安全约束,控制器仍需检查软限位、治具禁入区与当前工具偏置。胶路本身也有响应时间,控制指令到达时刻与实际出胶时刻通过试验标定。
4. 平台、治具与胶路维护
机架按实际负载和加速度选择刚度,导轨、丝杆或同步带路线结合节拍、行程和维护成本确定。台面、治具定位面和运动轴基准建立清晰关系,外壳不作为精密定位基准。零件使用定位销、基准面和适量压紧,不能靠操作员目测摆正;柔软件或易变形件单独考虑支撑,避免夹紧后表面高度发生变化。
针阀支架带可重复装配面和调节锁止,工具长度变化进入标定。针尖校准分横向偏置、垂直高度和工件坐标,不把一次触碰某块台面当作所有工件适用。接触式测高使用可承受的受力与速度,非接触测高需要验证材料反光、颜色和边缘影响,不能只根据传感器目录精度推算整机效果。
结构模块
| 模块 | 实现要点 | 验证方法 |
|---|---|---|
| 主机架 | 刚性连接与可调平支撑 | 加速振动、热态漂移 |
| 运动平台 | 合理负载与线缆拖链 | 全行程重复性和回差 |
| 零件治具 | 明确定位、可换托块 | 重复装夹与误装测试 |
| 阀支架 | 可锁止调整和重复安装 | 换针换阀后的恢复 |
| 胶路维护 | 短路径、易清洁、可泄压 | 滴漏、堵塞和换料时间 |
| 防护结构 | 观察窗与检修空间 | 开门、碰撞与清洁流程 |
供胶管线减少急弯和不必要容积,避免胶材长时间滞留。料筒位置不影响运动负载时优先固定安装,需要随动时核算惯量和管路拖曳。清洁废胶有独立承接区,针头擦拭不能污染定位面或将清洁液带到零件上。维护操作先隔离运动与供胶压力,再执行拆针和清洗,程序停机不等于管内已经泄压。
不同批次针头的实际外形与长度可能变化,维护备件采用经过验证的规格并保留检查记录。治具表面有胶污时先清理再标定,不能通过修改坐标永久补偿逐渐积累的污物。整机运输后重新确认台面、轴向与基准点,不能直接加载旧坐标投入加工。
5. 供胶、运动与输入输出
压力时间型系统通过压力、开阀时间和针头阻力影响胶量,结构简单,但对胶材状态和料位变化敏感;容积型阀对计量有不同优势,也增加定子、螺杆或活塞磨损与清洁要求。首轮使用真实胶材比较,不以某种路线的宣传精度替代实际点胶结果。胶材适用时间、温度与更换条件来自材料技术资料,不由设备软件任意延长。
硬件路线
| 单元 | 候选实现 | 评审重点 |
|---|---|---|
| 运动控制 | 工业运动控制器或适配的实时控制平台 | 插补、同步输出和限位 |
| 驱动 | 步进闭环或伺服 | 负载、回差、失步和热升 |
| 阀控 | 专用阀驱动与隔离触发 | 开关延迟、关阀残胶 |
| 气源 | 调压、过滤与压力检测 | 动态压降和失压停机 |
| 高度标定 | 接触式或验证后的位移传感 | 材料适应、安装和误差预算 |
| 工控机 | 本地配方界面与数据存储 | 权限、故障提示和恢复 |
控制电源与电机功率分支布置,阀驱动和传感器具备匹配的输入输出保护。气路检测覆盖工作压力和供气波动,静态压力正常不保证开阀时仍稳定。缺胶可结合料位、计量计数与实际出胶验证,但不能仅以“料筒仍有重量”判断针头未堵塞。关键工艺验证增加称重或视觉抽检,明确监测与最终质量检测各自能发现什么问题。
输入输出与异常
| 信号 | 作用 | 失效处理 |
|---|---|---|
| 急停与门状态 | 撤销自动加工许可 | 独立停机与人工复核 |
| 轴限位与驱动状态 | 检查位置与执行器 | 禁止继续轨迹 |
| 气压与供胶状态 | 判断工艺前提 | 中止工件并标记原因 |
| 治具与工件到位 | 防止空打和误装 | 不满足条件拒绝开始 |
| 阀驱动反馈 | 判断触发是否被执行 | 动作异常锁存 |
针阀触发与运动采用控制器的确定性时序,不能由普通操作系统定时器逐点开关。线涂启停、拐角减速和抬针动作之间需要联合调参:速度变化时若仍保持同一出胶量,局部可能堆胶;关阀后若抬针过慢,可能出现拉丝。胶点形态、称重与位置结果分别记录,便于判断是运动、供胶还是材料问题。
6. 配方、轨迹与状态控制
配方包括零件和治具版本、胶材、针头、标定偏置、运动速度、供胶设置、路径与允许的工艺环境。配方发布后生成不可静默修改的版本,运行任务绑定该版本。操作者可以选择已批准工艺,工程人员调试参数,维护人员更换硬件;权限变化和配方批准均有记录,不能用一个共享管理员账号代替流程。
轨迹编辑先在工件坐标系中定义点线圆弧,再通过已确认的坐标转换到设备坐标。系统检查路径连续性、最小转弯条件、工具包络与跨越工件的安全高度。干运行模式关闭供胶,以低速验证夹具和行程;通过后才进入少量试胶。程序开始前确认当前实际位置与任务起点,不在未知状态下直接执行回零或高速返回。
stateDiagram-v2

 [*] --> Ready

 Ready --> Precheck: 选择配方

 Precheck --> DryRun: 首件验证

 DryRun --> Dispensing: 工艺放行

 Dispensing --> Complete: 加工结束

 Dispensing --> Fault: 缺料或运动异常

 Fault --> Review: 人工核查

 Review --> Ready: 归档与恢复

 Complete --> Ready: 更换工件
加工中断后把最后完成的路径段、阀状态和工件编号保存下来。能否断点续胶是工艺决定,不由软件默认承诺:有些胶线接头会影响密封,有些胶材暴露时间过长后不能继续使用。恢复界面应明确继续、返工、报废或结束任务的许可条件,保留操作者的决策,而不是简单显示“继续运行”。
7. 接口与数据记录
运动系统沿用控制器公开接口,供胶模块沿用厂商协议。业务记录用版本化JSON表达,字段单位固定,命令确认与实际完成分开。下面是质量追溯记录的示意,不是设备全量控制协议。
{"schema":1,"job_id":"job-demo-01","recipe":"part-demo-r2","fixture":"fixture-a","segment":12,"valve_command":"closed","motion_state":"stopped","material_batch_ref":"batch-demo","result":"interrupted","reason":"pressure_low"}
启动命令携带任务号和配方校验值,重复请求返回原任务状态,不创建第二次点胶。结束任务需要控制器确认运动停止且阀关闭;超时只表示结果未知,不能直接写成加工完成。采集的气压、轴状态和胶量抽检关联同一任务,软件时间戳与控制器时间在记录中保留各自含义。
数据库采用任务、事件、参数版本与检验结果分表管理。校准数据和工艺参数分开,换针后产生新标定记录,不覆盖过去任务使用的偏置。磁盘空间不足、日志写入失败和工控机重启设定明确处理策略,不能因为界面还能动就继续加工却不保存质量数据。工位恢复后先读取实际状态,再建立新任务。
8. 验证与验收
首件、换料与误差归因
首件验证先检查坐标和行程,再以同一胶材、针头和受控温度完成点胶样本。把重量或体积偏差与胶点位置分别统计:胶点偏在同一方向时优先核查偏置和定位,随机散布时核查装夹、平台与针尖状态,胶量随时间变化则检查料位、材料和供压。不同问题使用不同验证动作,不能通过增加整体出胶时间同时掩盖位置和材料异常。
设备设立换料流程,记录旧材料排出、胶路清洁、新料装入、排气和首件确认。外观上已经出胶不代表气泡完全排尽,微小气泡可能在后续形成空点或胶量波动。首期用代表胶材验证等待时间、排胶量和允许停机时长,形成工艺规定,而不是把所有胶材都设成固定一次排胶。可固化材料对光照、湿气和适用时间的要求按材料资料执行。
称重验证需要匹配胶量的仪器分辨率和环境条件。单点过小时,可按经批准的方法累计多点称重,但报告说明点数、误差来源和计算方法,不能把集合平均值写成每一滴的实测结果。图像检查用于位置、形态和断线,若要从图像推算体积,需要额外标定和验证,不能直接将面积视为胶量。工艺审核同时保留正常样件和异常样件,帮助后续操作员辨认拉丝、堆胶和气泡。
长期运行与维护校验
连续运行验证覆盖设备冷机、热稳定和接近材料更换时刻。导轨温升、驱动热量、气源变化与供胶状态同步记录,避免把某次短暂稳定工况当作整天生产能力。夹具清洁、换针、换料和重新上电均触发对应的首件或基准检查,维护后的结果与维护前关联。
程序升级前备份配方、工具偏置和控制参数,新版本先运行干轨迹和受控试胶。坐标变换、阀延迟补偿或插补算法改变时重新检查代表路径,不能只比较界面文字是否一致。日常统计区分设备故障、材料异常、操作中断和质量不合格,不用自动重试把异常次数隐藏。试用阶段据此决定哪些监测值得增加,哪些问题必须通过材料或结构改进解决。
验证矩阵
| 项目 | 方法 | 证据 |
|---|---|---|
| 定位 | 满载多点重复运动 | 不同方向与热态偏差 |
| 点胶量 | 相同条件重复点胶称重 | 单点或多点集合的统计与方法 |
| 线胶形态 | 直线、拐角、启停和抬针 | 堆胶、断胶及拉丝样本 |
| 标定 | 换针、换治具、重新装夹 | 坐标与胶点位置恢复 |
| 稳定性 | 料位、温度、使用时间变化 | 工艺窗口边界 |
| 故障 | 失压、堵针、断通信、开门 | 中断与工件处置记录 |
胶量测量需明确是否使用称重集合、密度换算或图像估计。胶材挥发和固化会影响称重时间,图像面积也不能直接等于体积。验收固定材料批次、针头、测量时间与环境,分别评价重复性和目标偏差。不能用运动平台重复定位数据作为“胶点体积精度”。
风险与控制
| 风险 | 验证 | 对策 |
|---|---|---|
| 胶材状态变化 | 不同料位与时间试验 | 限定窗口与换料提示 |
| 针头偏移或撞件 | 换针标定与错装测试 | 工具包络、限速和防错 |
| 喷胶或残压 | 异常关阀与维护演练 | 泄压和防护流程 |
| 轨迹断点影响质量 | 典型中断样件复检 | 按工艺决定续加工许可 |
9. 周期、人员与产品化
阶段计划
| 阶段 | 参考时间 | 阶段出口 |
|---|---|---|
| 材料和POC | 第1–3周 | 阀、针头与胶材组合确定 |
| 机械电气EVT | 第4–7周 | 轨迹、供胶和标定闭环 |
| 工艺DVT | 第8–10周 | 重复性、异常和维护验证 |
| 试用整改 | 第11–12周 | 现场配方及验收资料 |
人员职责
| 角色 | 主要责任 |
|---|---|
| 工艺与测试工程师 | 胶材窗口、样件检验和验收 |
| 结构工程师 | 平台、治具、防护和清洁路径 |
| 电气与控制工程师 | 供胶、运动、联锁与标定 |
| 软件工程师 | 配方、轨迹、权限和追溯 |
产品化先建立胶材、针头和零件族的适配记录,再扩展视觉纠偏、多工位或MES。针头选择与胶材黏度、点胶量、速度及节拍的关系,可参考 Nordson EFD针头选择说明。本文采用其选型维度,不沿用某个产品的性能作为整机承诺。
长期维护包括轴润滑、接头检查、胶路清洁和基准复验。参数越积越多并不代表工艺成熟,能解释每个参数为何存在、何时需要重新标定,以及异常后工件如何处理,才是设备可以持续使用的基础。
近期评论